【清酒推薦】關谷釀造 • 蓬萊泉|從山泉到酒杯,「以和釀酒」的哲學

談起日本酒,許多人會想到香氣、米香或精米步合,但對關谷釀造來說,酒的本質是一種「和」。
這個「和」,是水的平衡、時間的節奏、人與人之間的默契,也是釀造哲學的核心。
關谷釀造的兩個代表品牌「蓬萊泉」與「一念不動」正是這份精神的具體呈現。
「蓬萊泉」以柔順、清爽與細緻的平衡著稱,是日常佐餐最自然的夥伴;「一念不動」則以深沉、圓潤、層次分明的香氣展現出釀造技術的極致。
一動一靜,一柔一剛,兩者共同描繪了關谷釀造在傳統與創新之間找到的完美節奏。
山與水的條件,決定酒的性格
關谷釀造成立於 1864 年,位於愛知縣奧三河地區的設樂町。這裡地勢高、氣候冷冽、四季分明,清晨常被薄霧包圍,空氣清爽得像被過濾過。
豐富的森林與花崗岩地層孕育出極為柔軟的山泉水,礦物質含量低、口感圓潤,被譽為「軟水之鄉」。
這樣的水質讓發酵過程更穩定,酒體更細緻柔順,也造就了關谷酒那種乾淨、無雜味的特質。
釀造用水全取自自家山林湧出的天然泉水,是真正「地產地釀」的清酒。第七代藏元關谷健繼承家業後,持續以「以和釀酒」為理念,結合傳統手藝與現代技術,讓奧三河的自然條件轉化為能被喝懂的風味。
兩條清酒釀造路線:傳統與創新的雙引擎
現今的關谷釀造由兩條主要生產線構成——「本社藏」與「吟釀工房」。
本社藏是大規模生產基地,負責主要酒款的穩定供應與品質維持,是整個品牌的基盤;而吟釀工房則以小批次包桶釀造為核心,結合觀光體驗與文化教育,讓更多人能親眼見證日本酒誕生的過程。
這樣的雙軌並行策略,讓酒藏同時擁有穩定與彈性。前者守住傳統與品質一致性,後者則成為創新與交流的窗口。關谷健認為:「釀酒不能只有一種節奏,傳統是根,但創新是養分。」
從稻田到酒杯的文化循環
關谷釀造不只釀酒,更從原料開始參與整個循環。
他們親自種植或契作酒米,從農業生產到釀造、熟成、裝瓶,乃至自營餐飲品牌,形成一條完整的「產地到餐桌」系統。
這樣的經營模式不只是為了品質控管,更是一種文化實踐。讓每一位藏人、員工都能從種米開始理解清酒的本質。當他們在自家餐廳裡端出清酒時,那不只是產品,而是一整段被體驗過的文化旅程。
關谷釀造相信,唯有理解整個循環,才能真正釀出讓人心安的酒。
幸福工廠的經營思維
釀酒看似浪漫,其實是極度勞力密集的工作。為了讓傳統能長久延續,第七代關谷健導入了部分自動化設備,讓機械處理重體力工序,如洗米、搬運、控溫等,藏人則專注於感官判斷與細節控制。
這樣的改革理念被稱為「幸福工廠」。關谷認為,「機械不是取代人,而是讓人有力氣專注在真正重要的地方。」這樣的制度讓藏人能在穩定、安全的環境中工作,也讓技術能被持續傳承。
自動化帶來的不是冷漠,而是一種可持續的溫柔——確保這門古老工藝能繼續存在百年之後。
關谷的三個信條:設計、精準、團隊
關谷釀造有三個核心信念:
一是設計圖。 每一支酒在釀造前都有清楚的風味設計,從目標香氣、米種、酵母到飲用場景,都事先規劃。
二是精準執行。 每個步驟都必須準確,任何小錯誤都可能讓最終結果打折。
三是團隊合作。 釀酒從來不是一個人的工作。從精米、蒸米、製麴到發酵,每位藏人都相互溝通、共享數據與感覺。
他們說:「如果人與人之間沒有和,酒也不會有和。」這句話既是哲學,也是一種品質保證。

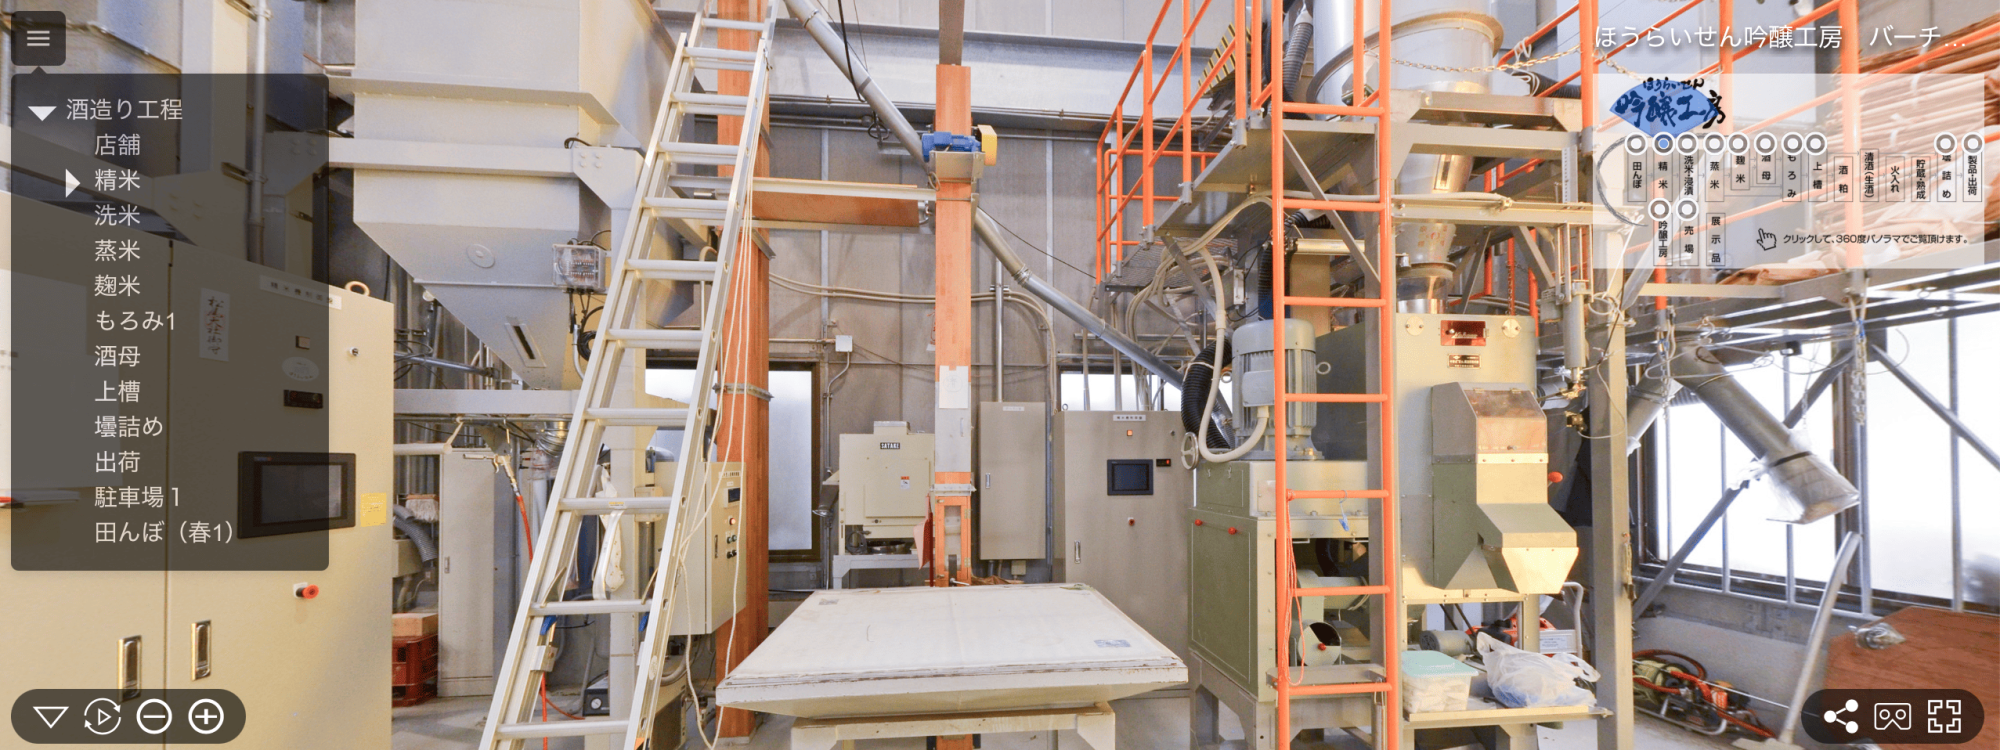
決定酒質最重要的一個要素是「米」。選擇最接近所要的酒質的酒米,可將其精米到最合適的程度是釀酒的基本。
關谷釀造認為這一流程非常重要,所以選擇自行精米
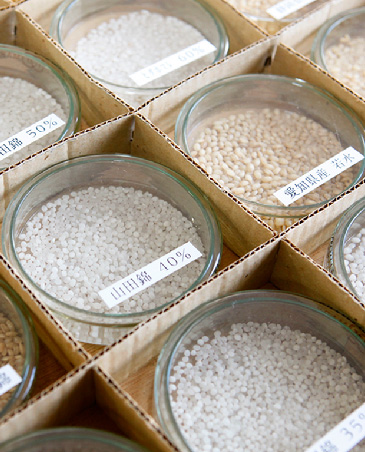
釀酒米與普通食用米的 3 大差異:
中心部分的心白明顯如果米的種植條件良好,米粒會長得粗壯,而中心的澱粉也會呈現一定的疏鬆狀態,這種現象被稱為「心白」。當米粒中心有心白時,酒麴能更容易滲透到米粒的內部,讓發酵過程更加順利,這也就是所謂的「酒麴破白效果良好」。
有些人會以為心白越大越好,實際上並非如此。心白過大會導致碾米時米粒容易碎裂,無法製作出高精白的酒米。因此,理想的心白形態是呈點狀的。被譽為「酒米之王」的山田錦,正是因為它具有點狀心白和線狀心白,才能成為釀造高品質日本酒的最佳選擇。
粒大整齊米粒越大,精米的過程會更容易,後續的洗米和蒸米操作也會更加順利。同時,米粒大小一致性也是關鍵。如果米粒大小不均勻,碾出來的米也會參差不齊,最終影響到吸水性和發酵速率的均勻性,進而影響日本酒的品質。
蛋白質和脂肪含量少蛋白質和脂肪是日本酒中雜味的主要來源。在精米過程中,含有較多蛋白質和脂肪的外層糖分會被去除,但粗米中蛋白質和脂肪的含量仍會影響碾出來的酒米品質。因此,釀造日本酒時,最好選擇蛋白質和脂肪含量較低的粗米,這樣才能最大程度減少雜味,提升酒的純淨度和風味。
|
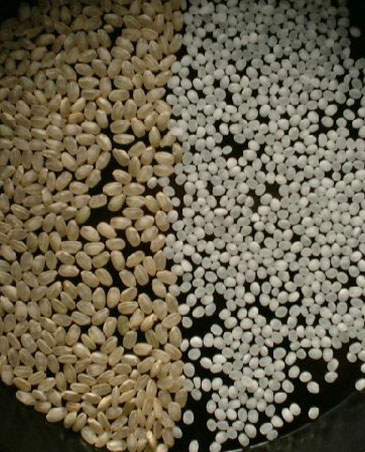
為什麼需要精米?在日本酒的發酵過程中,如果米中的蛋白質和脂肪含量過高,會導致酵母和酒麴的過度繁殖,影響酒的風味。此外,蛋白質和脂肪也是產生雜味的主要原因,因此需要透過「精米」去除含有大量蛋白質和脂肪的米糠。
不過,脂肪和蛋白質並不僅存在於米糠中,米粒中心的澱粉質(白色部分)以及外層也含有一定量的蛋白質。因此,食用米只需去除大約 5% 的外層,但釀造日本酒的米需要大幅度碾削。
|
清洗與浸泡
將精米後的米洗乾淨後在水裡浸潤,根據使用目的調整水分,一直浸到第二天。
――――――――――――――――――――――――――――――――
精米後的酒米其實很乾,不能馬上洗,不然會一下子吸太多水、米粒容易破掉。通常會先讓它靜置一兩週,讓濕度慢慢回來,狀態比較穩。
洗米的時候也要很溫柔,太用力會傷米,所以現在有些酒造會用氣泡水流清洗,像用蓮蓬頭幫米「按摩」一樣。
接著是浸米,這一步超重要,特別是高精白的酒米,吸水速度快到得用秒來算。師傅們得精準控制時間,讓每一粒米都吸到剛剛好的水分,這樣後面蒸米和發酵才會順,酒的味道也會更乾淨。
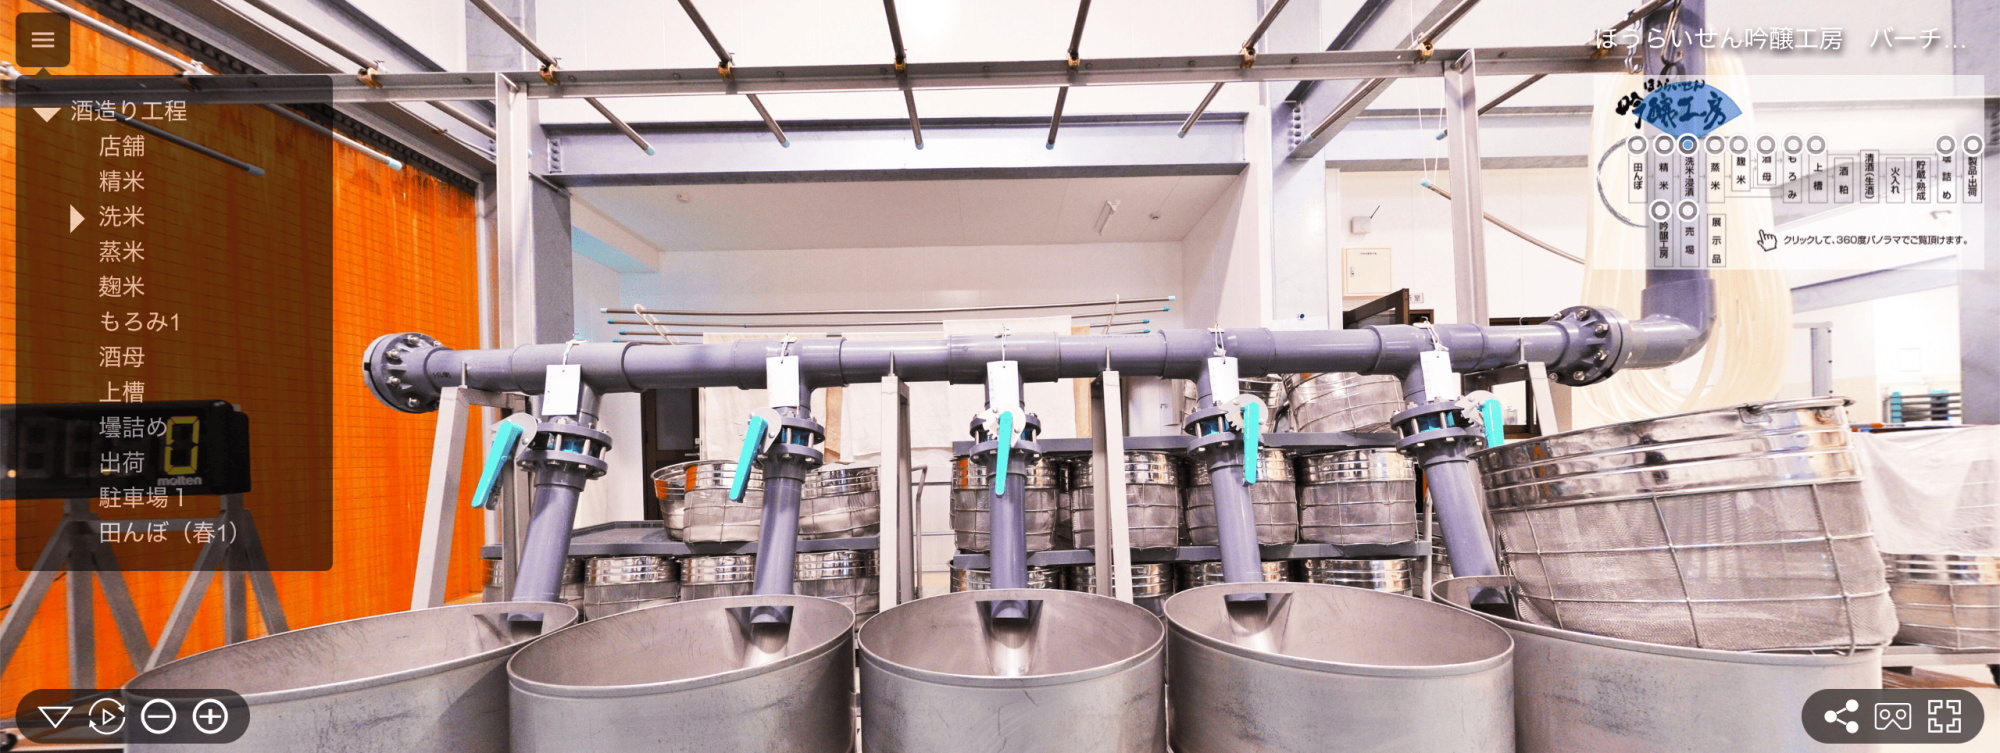
▲ 點擊圖片帶你 360 度參觀酒廠
蒸米
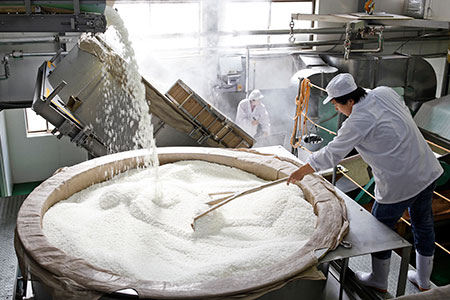
蒸米是釀酒裡最能聞到幸福味道的時刻。關谷釀造沿用傳統的「甑蒸米」法,就像老式蒸飯鍋一樣,用蒸氣慢慢把米蒸透。這種方法雖然費工,但能讓米的熟度更均勻,味道也更乾淨。
蒸好的米會先攤開降溫,等溫度剛好時才能加入酒麴或酒母。這一步如果太快或太慢,酒的香氣都會跑掉。現在有些酒造用連續蒸米機,大量又方便,但關谷還是堅持手工甑蒸的細膩感。
對他們來說,蒸米的香氣是整個釀造過程中最療癒的味道,也是美酒誕生前最溫柔的一步。
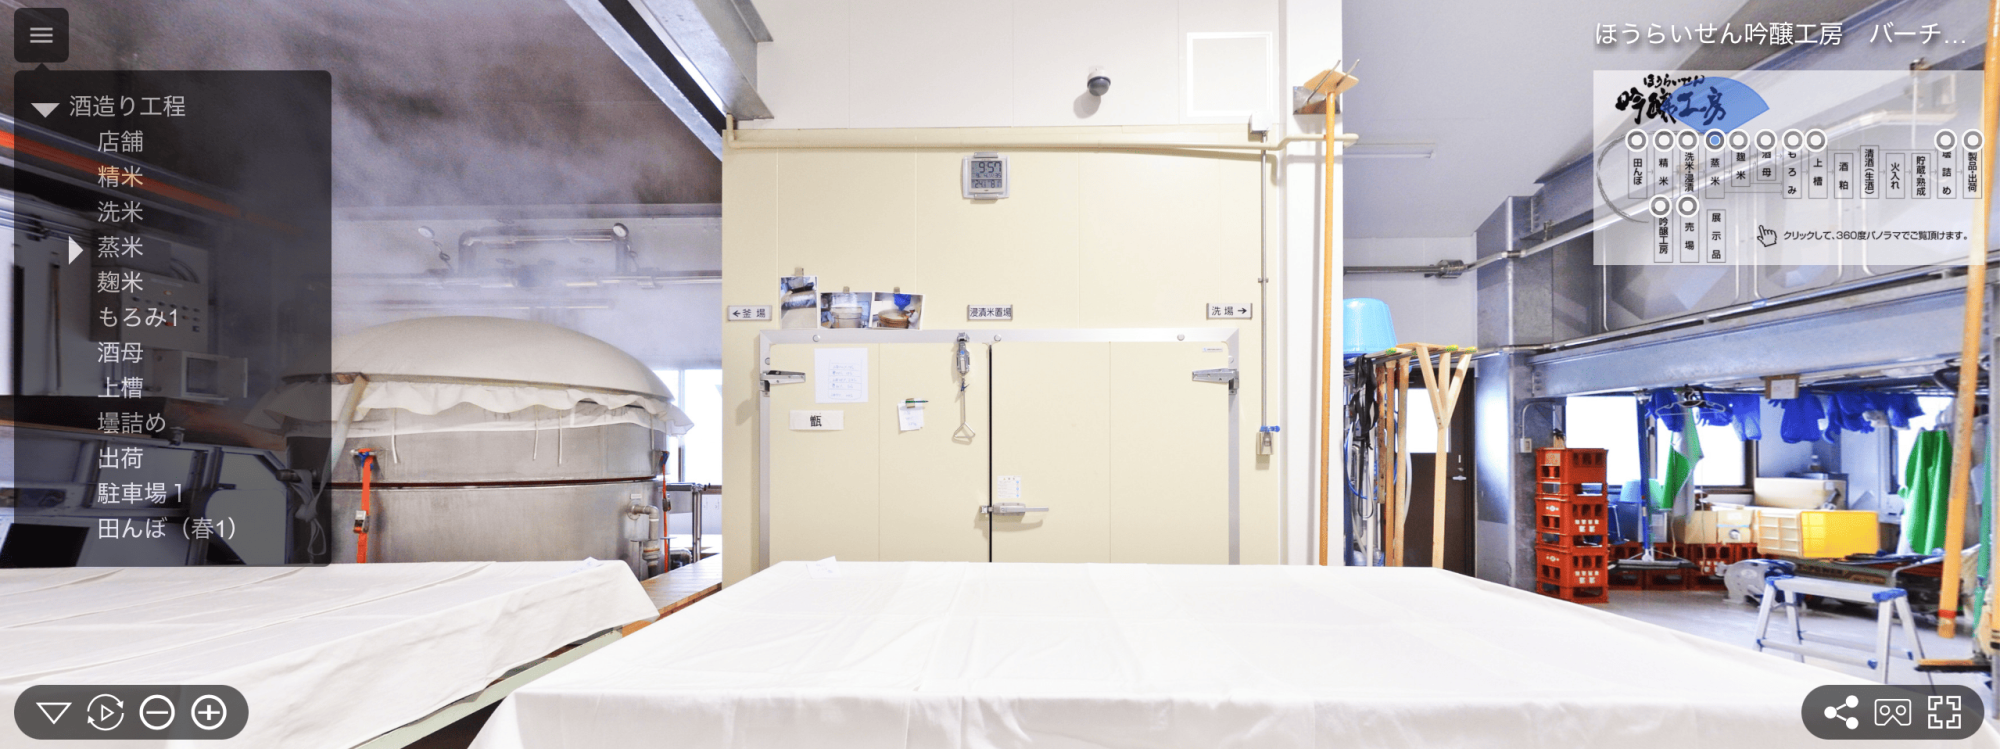
▲ 點擊圖片帶你 360 度參觀酒廠
麴米
做麴就像養一場微小的生命。關谷釀造會把撒上「種麴」的熟米放進稱作「麴室」的特製空間裡,裡頭溫度、濕度都得精準控制,讓麴菌在約 50 小時內慢慢長滿米粒。
這些細小的菌其實是釀酒的靈魂,它們能把米裡的澱粉分解成糖,提供發酵所需的能量。
麴裡的酶會同時分解蛋白質和澱粉,帶出酒的層次與香氣。看似靜悄悄的過程,其實藏著無數變化。麴香一旦散開,整個酒藏都會飄著淡淡的栗子氣味——那是關谷釀造最熟悉、也最安心的味道。
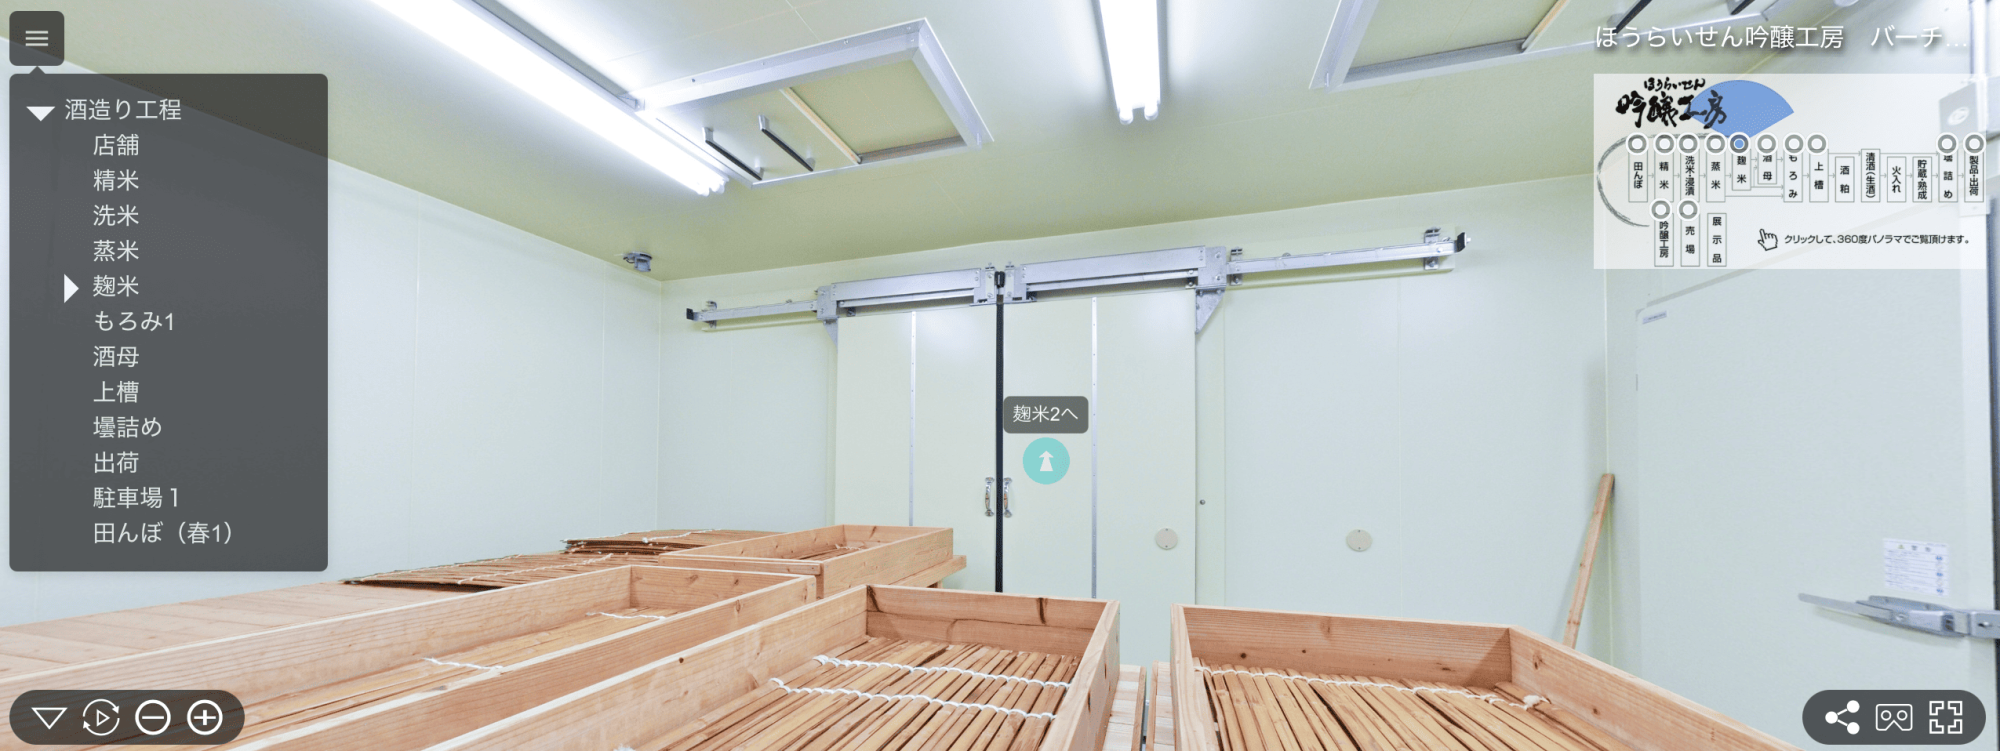
▲ 點擊圖片帶你 360 度參觀酒廠
酒麴的製造
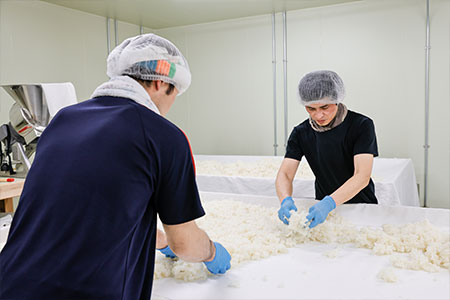
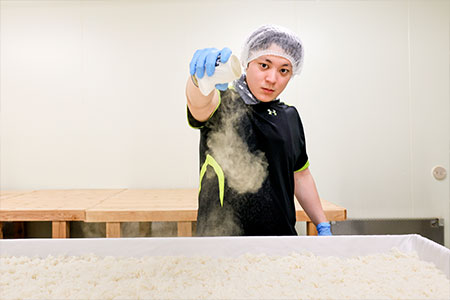
▶ 引麴(引き込み,Hikikomi )蒸米完成後,將蒸米搬運到麴室(製麴室),並在製麴第一天將蒸米均勻地鋪在稱為床的平臺上。接著,透過多次手動管理來調整溫度和水分,直到米粒達到所需的品溫(內部溫度)。
|
▶ 種付け(接種)當蒸米的溫度和水分達到適當的狀態後,均勻地撒上種麴(麴菌孢子)。此時進行的讓孢子覆蓋到每一粒米上的工作稱為床揉(toko-momi)。之後,將蒸米聚成一團並用布包起來。
|
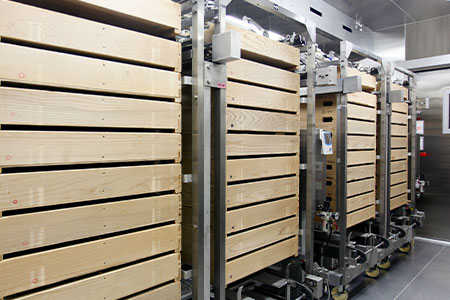
▶ 盛(分裝)從引き込み(搬入蒸米)約24小時後,麴菌已繁殖到一定程度,肉眼可以看到白色斑點。此時,為了更方便調節溫度,將蒸米分裝到稱為麴蓋或麴箱的容器中,以確保麴菌的均勻生長和溫度控制。
|
▶ 仲仕事(中途作業)& 仕舞仕事(最終作業)在盛步驟之後,進行兩次稱為仲仕事和仕舞仕事的作業,以降低發酵過程中產生的熱量。
|
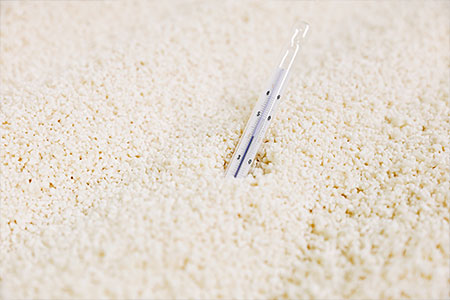
▶ 出麴(取出麴)從盛開始約24小時(從引き込み後48小時),麴的內部溫度達到40~42°C,表示麴已經完成。具有栗子香氣的麴被認為是優質麴,這也是製麴管理的重要參考指標。 完成的麴從麴室取出,均勻地鋪在工作台上,並在冷卻過程中多次翻動,以確保冷卻均勻,避免溫度不均的情況發生。
|
酒母
酒母是整個釀酒過程的核心,就像清酒的心臟一樣。它的任務是讓酵母穩定繁殖,把酒麴轉化出的糖分變成酒精。關谷釀造採用「速釀法」,大約兩週就能完成酒母的培養。
這個方法加入適量乳酸,能抑制野生菌生長,讓釀造環境更乾淨、穩定。
傳統的「生酛法」靠自然乳酸菌發酵,時間長、風味厚重;而速釀法則能呈現更清爽細膩的口感。對關谷釀造而言,這不只是技術選擇,而是一種平衡,
在效率與風味之間找到恰到好處的節奏,確保每一批酒都保持他們引以為傲的純淨與穩定。
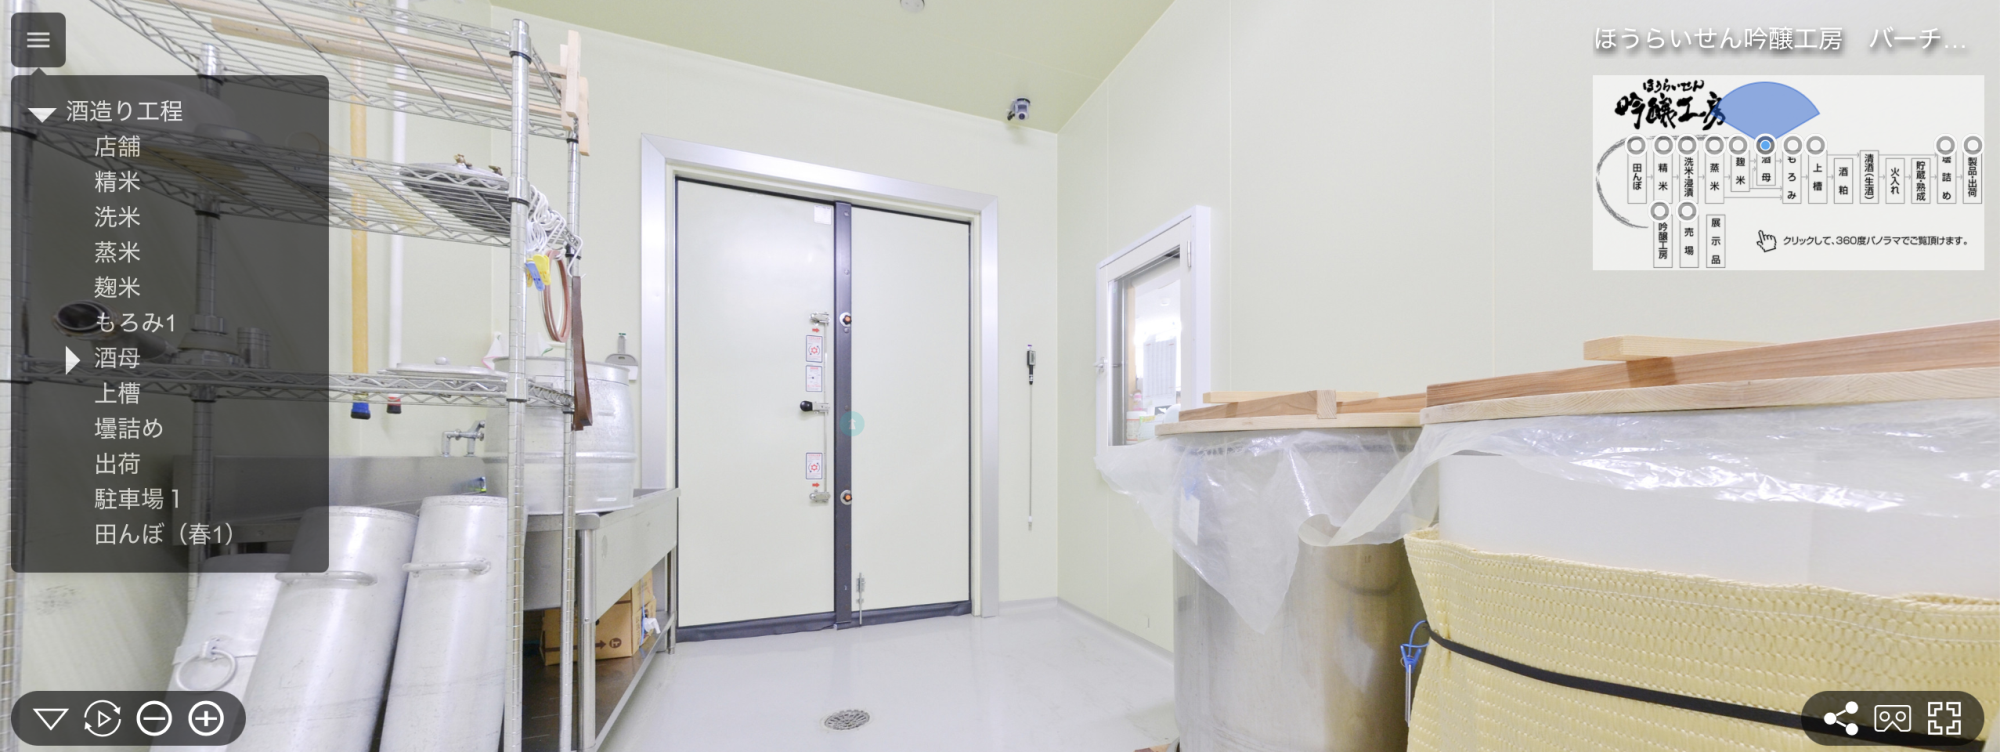
▲ 點擊圖片帶你 360 度參觀酒廠
|
醪(ㄌㄠˊ) 將酒母移到桶中,分三次分別加入水、麴米和熟米(三段入料)。在醪中,通過酒麴進行的澱粉糖化和經過酒母進行的葡萄糖澱粉化同步進行(平行複發酵)。需要時刻注意味道以及表面狀態,以把握發酵情況隨時進行調整。 ―――――――――――――――――――――――――――――――― 將熟米、酒麴和入料水按照比例混合進行發酵就被稱為「醪」。這種平行發酵技術在全世界的釀造酒中非常少見。葡萄酒是通過將葡萄中所含有的糖分發酵成酒精的「單發酵」過程製造出來的;啤酒則是通過麥芽的糖化以及糖分的酒精化這兩個不同的過程製造出來的,是一種「單行複發酵」過程。於此相比,清酒的發酵過程則極為複雜,在世界上非常少見,它是日本引以為傲的發酵技術。
|
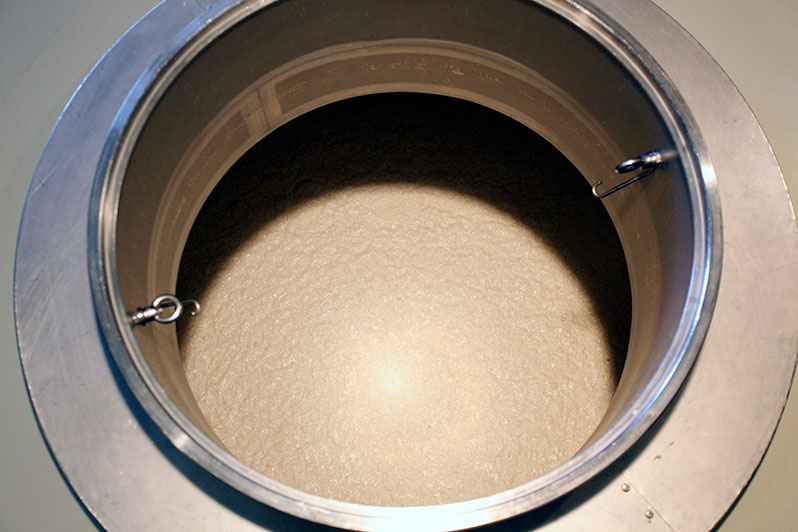
醪的投料(仕込)在酒母中加入酒麴、熟米和水之後得到的就是「醪」,將它進行發酵後榨得的就是清酒。
第二天稱為「踊り」,不入料; 第三天稱為「中仕込み」,是第二次入料; 第四天稱為「止仕込み」為最後一次入料,此時是醪的第一天。
醪這一過程需要25到40天,中途需要查看醪的狀態(表面氣泡)。 從表面狀態以及口味和成分的分析結果綜合考慮如何控制溫度和操作流程就是釀酒師的重要工作。最後對醪進行上槽(榨酒)就會得到清酒。
|
|
添仕込・踊仕込在釀造的第一階段稱為添仕込,將總配料量的約六分之一的麴和水加入到酒母中,接著再加入相同比例的蒸米,並充分攪拌均勻。
—
仲仕込踊仕込的次日,加入全釀造量的1/3麴和水,並加入1/3的蒸米,充分攪拌。
— |
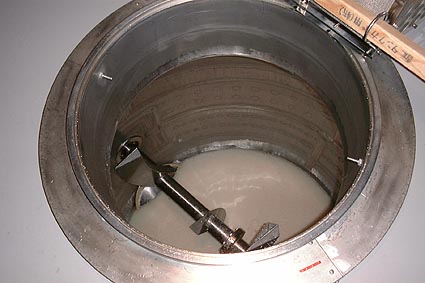
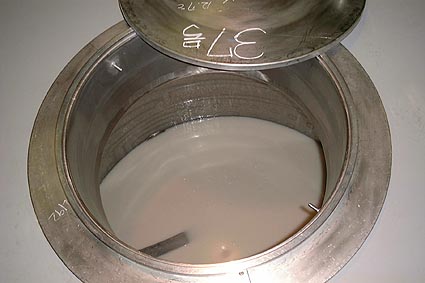
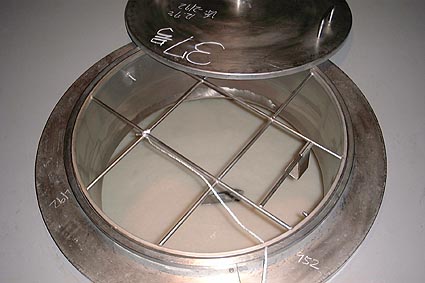
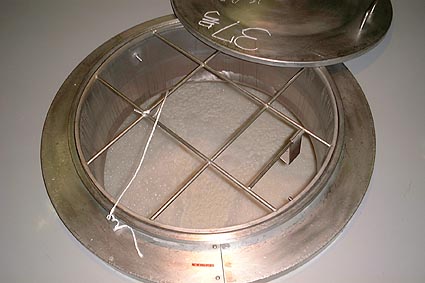
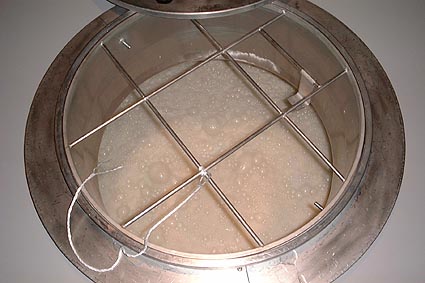
上槽 / 酒粕醪需要25~40天才能出醪,然後經過上槽的流程将酒粕和清酒分離開。釀酒越是仔細出的酒糟就會越多。關谷釀造大吟釀等級的清酒,會將大約一半的釀造用米留下作為酒糟(通常10%到20%會成為酒糟),新酒中會含有碳酸氣體或米渣,口感新鲜。
|
|
|
|
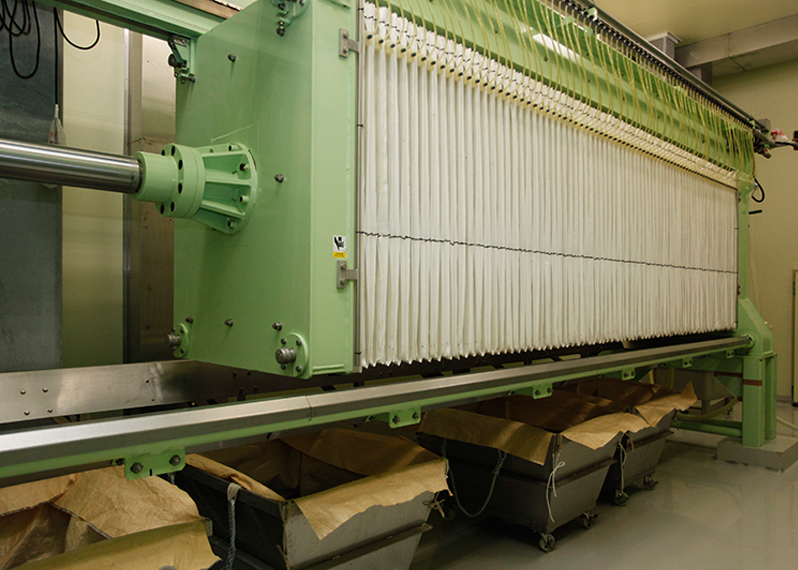
將醪中間的酒糟和清酒分離出的工藝被稱為「上槽」,上槽有各種方法。普通採用叫做 “YABUDA” 的榨酒方法,或者採用叫「槽」的方法榨取少量的醪的方法,還有稱為「吊袋」(Fukuroturi 或 Kubitsuri),是大多用於比賽時壓榨最少量醪的方法。
|
|
不論採用什麼方法,對於機械,過濾布、酒袋的清洗、消毒、乾燥以及工作間的冷氣除濕系統的衛生管理都是最重要的。將醪過濾後就會得到清酒,使用網眼較大的過濾布進行過濾得到的「濁酒」也是一種清酒。
|
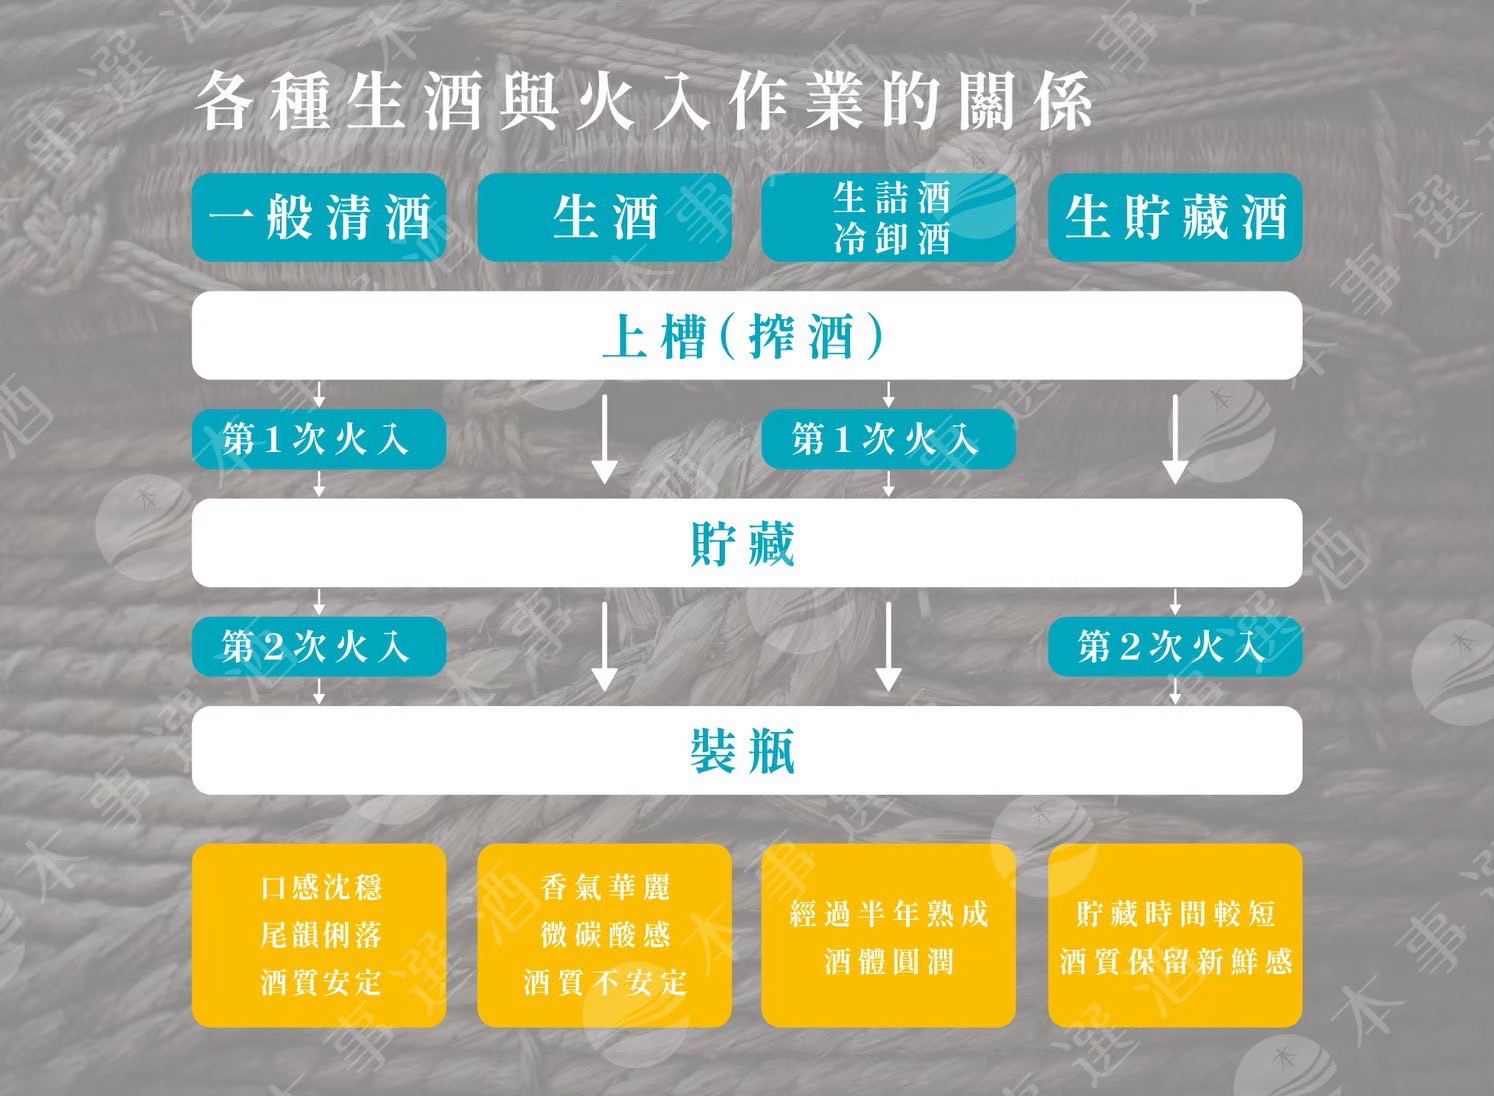
清酒(生酒)/火入剛榨好的酒為了除去米渣等需要進行過濾,榨好的酒都是生酒,生酒仍然會進行緩慢的發酵,所以需要火入(加熱)以讓發酵停止,同時還能防止酒在儲藏過程中腐敗變質。 ――――――――――――――――――――――――――――――――――由於剛榨出的酒還是生酒,其中還有酵母存在,還具有幫助醪進行發酵的功效。此後再經過多種工藝流程裝瓶。中間所進行的工藝按照酒種不同而不同。
|
|
貯藏・精釀在酒桶中靜待熟成。最短需要半年,最長需要將近3年。通過低溫熟成的精釀工藝,可以去除酒中的澀味和粗重感,讓酒味更佳醇厚,風味更佳。
|
|
裝瓶/成品・出倉終於到了最後的流程。酒被裝瓶後會保存在冷藏倉庫,然後會通過冷藏運輸車運送到各個銷售商處。關谷釀造認為不僅釀酒過程中溫度管理非常重要,對於出倉後的產品的溫度管理也非常注意。
|


|
關谷釀造的堅持
關谷釀造認為「釀造」最重要的有三件事。 一個是「仔細製作設計圖」,一個是「仔細正確地操作」,最後一個是「造酒師的團隊合作」。
第二點就不需要解釋了。釀造清酒從磨米開始,過程繁多。如果每個過程中都有錯誤或疏忽,那麼每次都會有「扣分」。如果米本來有100分,然後每次過程中有錯誤就扣 5 分或 10 分,最終可能什麼也剩不下。為了防止這種情況,我們會盡全力小心且精確地執行每個過程。然而,細心關注所有過程是非常困難的。我們必須仔細處理從磨米到蒸米的所有原料加工過程,還要特別注意在處理酒麴、酒母、醪以及過濾和調和前的溫控。為了密切關注這些過程,我們實施了機械加工和溫度的電腦管理。
此外,機械化的另一個優勢是,機器無論是在釀造純米大吟釀還是本釀造時,工作表現都不會有所不同。如果釀酒師是手工測量溫度,他們就無法在為期半年左右的釀酒過程中,為每個酒麴、酒母和醪進行完美的溫控。為了專注於大吟釀,對於本釀造而言則需要做得少一些。另外,釀酒師必須休息,有時也會感到不適。雖然這是自然的,但外部條件如溫度和濕度是不穩定的。為了不讓這些因素影響釀酒過程,機械化是必須的。
第三點是團隊合作,這同樣至關重要。釀酒中有一個詞叫做「以和釀酒」(Wajoryoshu),意思是和諧能釀出好酒,或者釀酒師的團隊合作能釀出好酒。正如大家所知,釀酒是分工合作的過程。酒是由許多不同的釀酒師製作的,比如負責原料加工的釀酒師、負責酒麴的釀酒師、負責酒母的釀酒師、負責醪的釀酒師等等。如果他們各做各的,酒的風味就會不和諧。我們相信,只有當所有釀酒師共同分享釀酒藍圖、分享米的工藝、分享發酵過程時,才能釀出令人振奮的美酒。為了改善團隊合作,每個釀酒師都必須提升自己的技能。為此,我們在豐田市(舊稻武町)建立了吟釀工坊,希望能將釀酒技傳授給年輕的釀酒師。
「以和釀酒」還有另一層含義。它意味著「好酒會培養和諧」或當你與朋友一起聚會並飲用好酒時,它會創造和諧。我們所認為的好酒是米的甜美風味和柔和的香氣,並且風味和香氣達到極好的和諧。我們希望能繼續釀造這樣的好酒。
我們也致力於釀造只有關谷釀造才能釀出的好酒…
關谷釀造股份公司 |
關谷釀造杜氏 — 荒川貴信關谷釀造的許多製作工序已經實現了機械化。然而,即使擁有高性能的機械,真正操作它們的是人,只有憑藉積累的經驗與技術作為支撐,才能充分發揮機械的性能,並精確地掌控發酵過程。我們的目標不是被機械所左右,而是將其作為工具徹底活用,以「日復一日地進化」為座右銘,釀造出更加美味的酒品。
能夠擔任關谷釀造本社工場的杜氏,我深感自豪。未來,我希望繼續為大家帶來能夠讓人愉悅的美酒。
|
吟釀工房杜氏宮瀨直也
我特別重視那些無法用數據衡量的客戶喜好與堅持,致力於打造具有故事與背景的作品。希望透過與客戶更緊密的交流,將他們的想法融入到清酒中,同時傳遞發酵的魅力與深意。 為了讓每一位客戶都能滿意,我將持續努力,力求精益求精。
|


 日本Japan
 愛知縣 Aichi prefecture


酒友評論